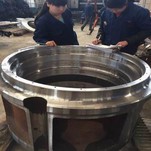
Flanş ishlab chiqarish jarayoni
To'qimalarining gardish, qo'pol shakl va o'lchov aniqligi, kichik miqdordagi ishlov berish, arzon narxlar, lekin to'qimalarni defettsiyalash (ko'zalarni, yoriqlarni, kirib ketishlarni); Ichki tashkiliy tartibga solinishi kambag'al (agar u qismlarni kesib, tartibli yomonlashsa);
Soxta gardish odatda uglerod flanesining zangdan oson emasligi, aerodinamik oqimni yaxshilash, organizm nisbatan zich, mexanik xususiyatlar to'qimalash gardishidan yaxshiroqdir;
Noqonuniy zarb qilish jarayoni katta yoki teng bo'lmagan donalar ko'rinishida, to'qimalar gardishidan yuqori narxlarni zararsizlantirishga olib keladi.
Cho'tkalari to'qimalarga qaraganda yuqori kesish va kuchlanish kuchlariga bardosh beradi.
To'qimalarining murakkab shakli yaratilishi afzalligi bor, xarajat nisbatan past;
Ichki tashkilotning afzalliklari bir xil bo'lib, to'qimalarda, inklüzyonlarda va boshqa zararli kamchiliklarda gözeneklilik yo'q;
Ishlab chiqarish jarayonidan to'qimalash gardish bilan flanjning farqli bo'lishini farqlash uchun, masalan, markazlashtiruvchi gardish to'qimali gardish.
Santrifüj flanş, flanşların ishlab chiqarish nozik to'qimalarining usuli hisoblanadi, to'qimalarining odatiy qum to'qimalarining tuzilishiga qaraganda juda nozik, juda ko'p sifatini oshiradi, yumshoq to'qimalarga, gözeneklere, traxoma va boshqa muammolarga moyil emas.
Avvalo, markazlashtirilgan flanesning qanday ishlab chiqarilganini, shuningdek, quyidagi mahsulotlarni qayta ishlash jarayoni bilan ajralib turadigan tekis flanesli payvandlash mahsulotlarini va mahsulotlarni tayyorlash uchun markazlashtirilgan to'qimalarni tayyorlash jarayonini qanday tushunishimiz kerak:
① Tanlangan xom ashyoni oraliq chastotali elektr o'choq eritmasiga aylantirish, eritilgan po'latdan harorat 1600-1700 ℃ darajasiga etadi;
② metall kalıbın oldindan ısınması 800-900 ℃ doimiy haroratni saqlab qolish uchun;
③ boshlang'ich santrifugani boshlang, ① qadoqdagi ① temir po'lat ② oldindan isitilgan metall qoldiq;
④ to'qimalarni tabiiy ravishda 800-900 ℃ uchun 1-10 daqiqa sovutdi;
⑤ suv an'anaviy haroratga qadar sovutiladi va to'qimalarni chiqarib tashlaydi.
Flange zarb ishlab chiqarish jarayonini tushunamiz:
Dövme jarayoni, odatda, quyidagi jarayonlardan iborat: sovutishdan keyin yuqori sifatli po'latdan ishlov berish, isitish, shakllantirish, zarb qilish. Zarbdan zarb yasash, zarb qilish va xomilalik membranalarni zarb qilish. Ishlab chiqarish, ishlab chiqarilgan mahsulotlarning sifati bo'yicha, ishlab chiqarish guruhlari soni boshqa zarb usulini tanlaydi.
Past rentabellikdagi ishlov berishning erkinligi, ishlov berish marjining erkinligi, lekin oddiy va ko'p qirrali vosita bo'lib, u oddiy, kichik kichraytirishi mumkin bo'lgan pulni oddiy shaklini yasash uchun keng qo'llaniladi. Kichkina, o'rta va katta zarb ishlab chiqarish uchun mos ravishda aerokosmik, bug 'havoni bolg'a va Shlangi Ko'rgazmalar bilan jihozlash. Yuqori mahsuldorlik, qulay ishlov berish, oson mexanizatsiyalash va avtomatlashtirish. Yuqori o'lchamli aniqlik bilan paypoqlarni qurish, ishlov berish uchun mablag 'miqdori kam, tolalar efirlarining taqsimlanishi yanada oqilona bo'lib, uning qismlari xizmat muddatini yanada oshirishi mumkin.
Asosiy jarayonni zarb qilish: bepul zarb, ba'zi bir asosiy deformatsiya jarayoni orqali bo'shatmalar shakli. Asosiy jarayonlarni erkin almashtirishni bezovta qilish, chizish, yumshatish, bükme va kesish.
1. Aniqlashni tiklash ekssion yo'nalishdagi dastlabki igna bo'lib, balandlik kamayadi, kesishish operatsiyani oshiradi. Ushbu koida odatda redüktörlerin va boshqa disk shaklida dövülmelerin yapılması uchun ishlatiladi. Noqulaylik qo'pol ikkita zarba va zarbaga bo'linadi.
2. Uzoqdan uzunlikni tortib oling, kesishma chizig'i, chok bilan o'ralgan chiviq singari mo'ylov qismlarini qo'zg'atish uchun ishlatiladi.
3. Bo'shliqni yoki teshiklarni zarbdan zarb qilish jarayonidan zımbalama punktir.
4. Bo'shni burg'ulash jarayonining muayyan burchagiga yoki shakliga bükme.
5. Tomning zarb qismini burg'ulash jarayonining aylanish burchagi boshqa qismiga nisbatan teskari yo'naltirish.
6. Kalkulyatorni kesish yoki kesish jarayonini kesib tashlash.