


Tishli g'ildirakchani qanday qilib to'g'ri ishlatish va saqlash kerak
Tishli g'ildirakning yangi mahsuloti sifatida tishli uzatma tezligi yuqori. Maxsus dastur jarayonida, yuqori tezlikda ustunligi tufayli, hosil bo'lgan shovqin juda oz, bu ham yaxshi ishlov berish muhitiga erishish uchun qulaydir. Uning qo'llanilishida tishli g'ildirak nafaqat nisbatan yuqori o'rnatish aniqligiga ega, balki ideal ishlov berish aniqligiga ham ega, bu esa kelgusidagi parvarishlash ishlari uchun ko'p muammolarni tejaydi. Bundan tashqari, tishli g'ildirakning ixcham tuzilishining afzalliklari uning transmissiya koeffitsientiga ega bo'lishiga olib keladi va uning ishlash muddati nisbatan yuqori.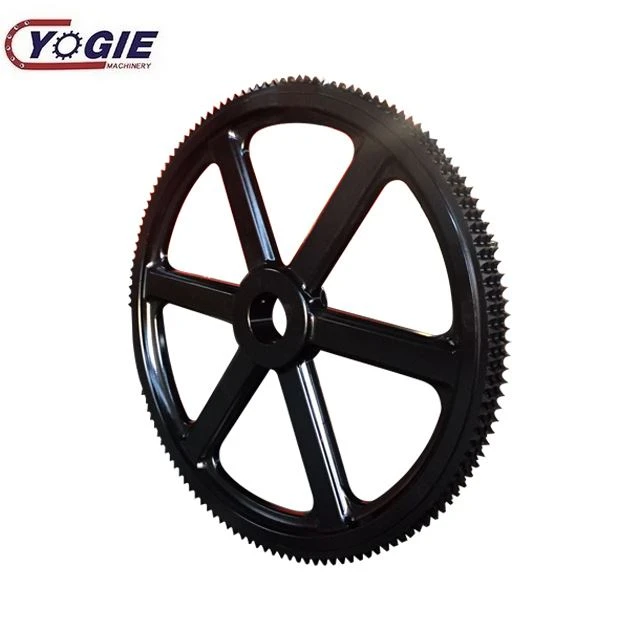
Tishli g'ildirakchaning xizmat qilish muddati qisqa, bu ishlab chiqarish amaliyoti talablaridan uzoqdir. Tishli g'ildirakchani ishlatish holatiga, ishlov berish holatiga va ishlab chiqarish texnologiyasiga ko'ra, tishli g'ildirak uchun ba'zi takomillashtirish choralari taklif etiladi:
(1) asl tishli dizayn materiali 40Cr, umumiy söndürme va temperleme qattiqligi HB220 ~ 250, tish qismi esa HRC48 ~ 52 bilan o'chirilgan. Ushbu usul asosan tishlarni siqish qattiqligining cheklanganligi sababli tishli g'ildirakning aşınma qarshiligini yaxshilay olmaydi. Tishli tishli materialni 20CrMnTi ga almashtirish, karburlash va so'ndirish tavsiya etiladi va zanjir rozetkasining qattiqligi HRC60 dan oshishi mumkin va uning aşınma qarshiligi 40Cr materialiga nisbatan 2,5 baravar ko'p. Bu tishli g'ildirakning ishlash muddatini sezilarli darajada oshirishi, mashinalarni ta'mirlash chastotasini qisqartirishi, unumdorligini oshirishi va ishlab chiqarish xarajatlarini kamaytirishi mumkin;
(2) Original tishli rozetkaning shakli zarb qilingan va to'g'ridan-to'g'ri shakllangan, shunda o'lchamdagi xato katta, sirt qo'pol va aşınma qarshilik ham kamayadi. CNC dastgohlarini keng tatbiq etish va ularni qayta ishlash xarajatlarini kamaytirish bilan, o'lchov aniqligi va sirt pürüzlülüğünü yaxshilash uchun frezeleme bilan ishlov berish va zarbdan keyin ishlov berishni biroz qoldirib, shu bilan aşınma qarshiliklarini yaxshilash maqsadiga erishish tavsiya etiladi.
Texnik xizmat
1. Tishli tirgakning zichligi mos bo'lishi kerak. Juda qattiq quvvat sarfini oshiradi va rulmanlar osongina eskiradi; juda bo'sh tishli zanjir osongina sakrab tushadi va tushadi. Tishli g'ildirakning zichligi quyidagicha: tishli g'ildirakning o'rtasidan ko'tarilgan yoki pastga bosilgan, bu ikki tishli g'ildirak orasidagi markaz masofasining taxminan 2% -3% ni tashkil qiladi.
2. Milga o'rnatilayotganda tishli g'ildirak tebranmasligi yoki burilmasligi kerak. Xuddi shu uzatish moslamasida ikkita tishli g'ildirakning so'nggi yuzlari bir tekislikda bo'lishi kerak. Tishli gumbazning markaziy masofasi 0,5 metrdan kam bo'lganda, og'ish 1 mm bo'lishi mumkin; tishli g'ildirakning markaziy masofasi 0,5 metrdan oshganda, og'ish 2 mm bo'lishi mumkin. Shu bilan birga, tishli tishlarning yon yuzalarida ishqalanish bo'lmasligi kerak. Agar ikkita g'ildirak juda ko'p ofsetlangan bo'lsa, bu osonlikcha zanjirning uzilishiga va tezlashtirilgan aşınmaya olib keladi. Tishli g'ildirakni almashtirganda, ofsetni tekshiring va sozlang.
3. Tishli g'ildirak qattiq eskirganidan so'ng, yangi tishli g'ildirak va yangi tishli g'ildirakni bir vaqtning o'zida almashtirish kerak, chunki yaxshi mash tortilishi kerak. Faqat yangi zanjirni yoki yangi tishli g'ildirakni almashtirishning iloji yo'q. Aks holda, bu yomon mashga olib keladi va yangi tishli g'ildirak yoki yangi tishli g'ildirakning eskirishini tezlashtiradi. Tishli g'ildirakning tish yuzasi ma'lum darajada kiyilganda, uni burish va o'z vaqtida ishlatish kerak (sozlanishi yuzasi bilan ishlatiladigan tishli g'ildirakni nazarda tutib) foydalanish muddatini uzaytirish uchun.
4. Yangi tishli tish juda uzun yoki ishlatilgandan keyin cho'zilgan, uni sozlash qiyin. Vaziyatga qarab zanjirni olib tashlashingiz mumkin, ammo bu juft son bo'lishi kerak. Zanjir bog'ichi tishli g'ildirakning orqa qismidan o'tishi kerak, qulf qismi tashqi tomonga kiritilishi kerak va qulfning ochilishi teskari aylanish yo'nalishiga qarab turishi kerak.
5. Tishli g'ildirakni ish paytida o'z vaqtida moylash materiallari bilan to'ldirish kerak. Ish sharoitlarini yaxshilash va aşınmayı kamaytirish uchun soqol yog'i rolik va ichki qisma o'rtasida mos keladigan bo'shliqqa kirishi kerak.
6. Eski tishli g'ildirakni yangi tishli g'ildirakning bir qismi bilan aralashtirib bo'lmaydi, aks holda uzatishda zarba berish va tishli g'ildirakni sindirish oson.
7. Mashina uzoq vaqt saqlanganda tishli g'ildirakchani olib tashlash va kerosin yoki dizel moyi bilan tozalash kerak, so'ngra yog 'yoki sariyog' bilan qoplash va quruq joyda saqlash kerak.


